28.04.2026
Forschung
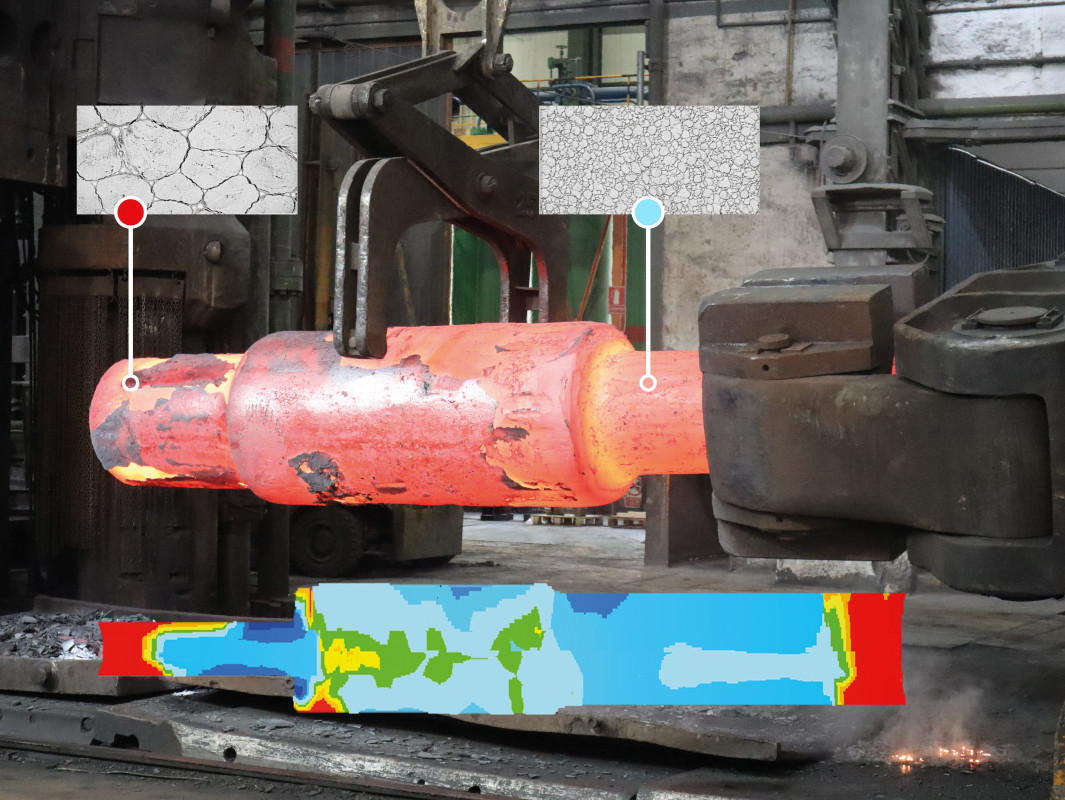
Ein neues Simulationsmodell des Fraunhofer-Instituts für Werkstoffmechanik IWM in Freiburg sagt Schwachstellen in Schmiedebauteilen voraus, die durch unvollständige Kornneubildung (Rekristallisation) entstehen. Eingebettet in einen effizienten digitalen Ablauf entsteht so ein virtuelles Schmiedelabor, das Material- und Energieeinsparungen bei Schmiedeprozessen ermöglicht.
Steigende Energiekosten und strengere gesetzliche Vorgaben zum Klimaschutz setzen der Schmiedebranche zu. Gleichzeitig erfordert der Wandel hin zu nachhaltig produziertem »grünem« Stahl (»Green Steel«) ein Umdenken in der Fertigung. Denn neue Herstellungsverfahren bringen schwankende chemische Zusammensetzungen und veränderte Materialeigenschaften mit sich, was das Verhalten beim Schmieden schwerer vorhersagbar macht.
Hinzu kommt, dass eine fehlerhafte Mikrostruktur in sicherheitskritischen Bauteilen nicht nur ein Qualitätsproblem darstellt, sondern zu katastrophalen Versagen führen kann. Dieser Konflikt zwischen mehr Nachhaltigkeit und höchsten Qualitätsanforderungen setzt die Schmiedebranche unter Druck.
Unausgeschöpfte Optimierungspotenziale
Auf dem Weg vom Rohling zum Bauteil durchläuft das Metall zahlreiche energieintensive Schritte: Erwärmen, Umformen, Zwischenglühen und erneutes Umformen. Jeder Schritt hängt von vielen Stellschrauben ab, wie Temperaturen, Umformgraden, Haltezeiten und Pressenkräften, die präzise aufeinander abgestimmt sein müssen.
Der Status quo in vielen Schmiedebetrieben basiert auf jahrzehntelanger Erfahrung und teuren Versuch-Irrtum-Schleifen. Doch dieses Konzept stößt an seine Grenzen, wenn es darum geht, Unsicherheiten durch schwankende Materialqualitäten zu beherrschen.
Der Versuch, reale Tests durch Computersimulationen zu ersetzen, scheitert oft an fehlenden, exakt auf den Werkstoff zugeschnittenen Modellen, an unzureichenden Daten und an der Schwierigkeit, Simulationsergebnisse zuverlässig in Handlungsempfehlungen zu übersetzen.
Die werkstofftechnologische Herausforderung
Die eigentliche Herausforderung liegt im Material selbst: Während der Warmumformung ist das innere Gefüge des Stahls kein starres Gebilde, sondern ein dynamisches System, das sich ständig verändert. Einerseits verfestigt sich das Material durch die Verformung, andererseits bilden sich durch die sogenannte Rekristallisation beständig neue, spannungsfreie Körner im Gefüge.
Ein anschließendes Kornwachstum kann das Gefüge wieder vergröbern, während winzige Partikel (Ausscheidungen) diese Bewegung im Material bremsen können. All diese Mechanismen werden maßgeblich durch die Temperatur, den Umformgrad und die chemische Zusammensetzung des Stahls beeinflusst.
Die hohe Kunst der Schmiedetechnologie besteht darin, dieses komplexe Zusammenspiel von Physik, Chemie und Mechanik zu beherrschen. Wie lassen sich die Maschineneinstellungen an der riesigen Schmiedepresse mit der Entwicklung des mikroskopisch kleinen Materialgefüges verknüpfen?
Digitales Schmiedelabor in einem traditionell geprägten Umfeld
Genau hier setzt das Fraunhofer IWM mit einem praxisnahen digitalen Ablauf an, der diese komplexen Vorgänge im Werkstoff berechenbar macht. Im Zentrum steht ein physikalisches Werkstoffmodell, das sich besonders auf die Kornneubildung (Rekristallisation) konzentriert.
Das sogenannte Mean-Field-Modell vereint die Vorteile zweier Welten: Es basiert auf thermodynamischen Prinzipien und ist dadurch sehr zuverlässig – selbst bei den komplexen, wechselhaften Bedingungen industrieller Schmiedevorgänge. Gleichzeitig arbeitet es so recheneffizient, das sich selbst tonnenschwere Bauteile in einer akzeptablen Zeit am Computer simulieren lassen.
Da das Modell auf realen physikalischen Größen beruht, liefert es belastbare Vorhersagen, auch wenn neue Legierungen oder veränderte Prozessbedingungen ins Spiel kommen. Der Ablauf beginnt mit einer sogenannten Materialkarte: In Laborversuchen werden zunächst die wichtigsten Werkstoffdaten ermittelt, wie etwa das Fließverhalten und die Entwicklung der Korngröße unter bestimmten Bedingungen.
Auf dieser Basis folgt eine Finite-Elemente-Simulation, die für jeden Punkt im Bauteil berechnet, welchen Temperaturen und Kräften das Material im Zeitverlauf ausgesetzt war. Diese umfangreichen Daten fließen anschließend in das Mean-Field-Modell ein, welches daraus die Entwicklung des Materialgefüges vorhersagt.
Das Ergebnis ist eine dreidimensionale Landkarte des Bauteils, die genau zeigt, wo sich welche Korngrößen im Inneren bilden werden. So lassen sich verschiedene Fertigungsvarianten virtuell vergleichen und bewerten und Empfehlungen zur Fehlervermeidung ableiten.
(Quelle: Fraunhofer IWM)
Schlagworte
ABBAnpassungEinsparungEnergieEntwicklungErgebnisEssenEUFraunhoferFreiformschmiedenGreen SteelHZIBUIMUIndustrieINGInnovationKlimaKlimaschutzLegierungenMassivumformungNachhaltigkeitOptimierungPressePressenSchmiedenSchmiedepresseStahlTemperaturUmformenUmformungUSAVerlagWerkstoffWerkstoffe