24.01.2023
Produkte
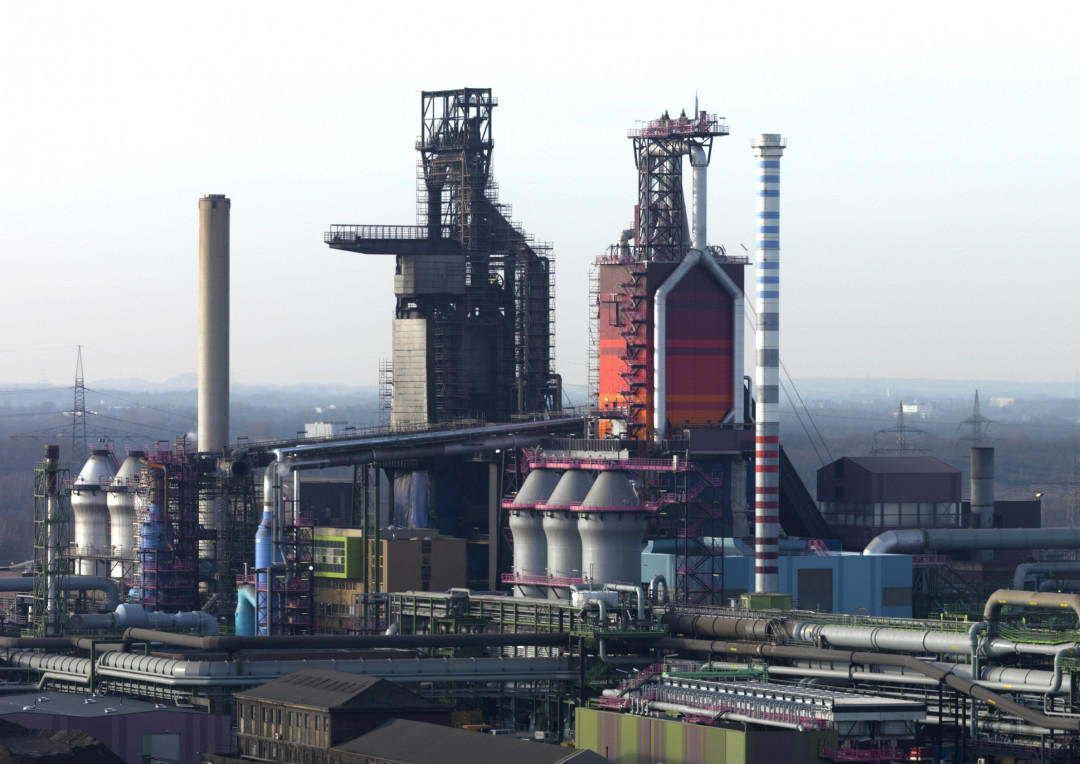
Er sieht aus wie eine Apollo-Raumkapsel, wiegt 27,8 Tonnen und sorgt für die gleichmäßige Verteilung des Materials im Hochofen: der so genannte glockenlose Gichtverschluss, der jetzt am Hochofen 9 in Duisburg-Hamborn bei thyssenkrupp Steel routinemäßig ausgetauscht wurde, damit dieser auch weiterhin die strengen Anforderungen an Umweltschutz und Arbeitssicherheit erfüllen kann. Der Wechsel erfolgte pünktlich zum 50. Geburtstag der bewährten Technologie.
Im Jahr 1972 entwickelte die Firma Paul Wurth das Drehgetriebe, ohne das heute kaum ein Hochofen mehr gebaut wird. Der inzwischen stillgelegte Hochofen 4 in Duisburg war seinerzeit der erste weltweit, der mit der neuen Technik ausgestattet wurde. Mit der Leistungssteigerung bei gleichzeitiger Senkung des Kohlenstoffeinsatzes sowie der Gichtgasemissionen setzte der Hochofen damals neue Maßstäbe in Sachen Effizienz und Umweltfreundlichkeit.
Der glockenlose Gichtverschluss, der oben auf dem Hochofen sitzt, verteilt mit seinem Drehgetriebe die für den Hochofenprozess benötigten Einsatzstoffe wie Eisenerz, Koks und Zuschläge. Dazu fallen die Einsatzstoffe aus Materialbehältern durch ein Fallrohr auf eine rotierende, drei Meter lange Verteilerschurre. Mit einer Geschwindigkeit von 7,5 Sekunden pro Umdrehung verteilt diese das Material auf der Mölleroberfläche. Der glockenlose Gichtverschluss ist vergleichbar mit einer Schleuse. Erst schließt eine „Tür“, bevor sich eine andere öffnet. Da diese „Türen“ dicht abschließen, sind viel höhere Drücke als bei den alten Doppelglockengichtverschlüssen möglich, die vor 1972 eingesetzt wurden.
Auch wenn die Technologie inzwischen 50 Jahre alt ist, entspricht sie den Anforderungen moderner Hochöfen, da sie immer wieder mit Automation und elektrischer Sensorik auf den neuesten Stand gebracht wird. Der jetzt ausgetauschte Gichtverschluss lief am Hochofen 9 fast ohne Zwischenfälle – obwohl er extremen Belastungen ausgesetzt ist: 10.000 Tonnen Material verteilt das Drehgetriebe pro Tag, jede Stunde rauschen am Gehäuse zwecks Kühlung rund 3.000 Kubikmeter Stickstoff vorbei.
Der Austausch des Gichtverschlusses am Hochofen 9 war zur Instandhaltung notwendig geworden, denn ein möglicher Bruch des Drehgetriebes hätte einen ungeplanten Stillstand des Aggregats zur Folge. Zudem müssen alle Hochöfen strenge Anforderungen an Umweltschutz und Arbeitssicherheit erfüllen. Um zuverlässig weiter Roheisen zu produzieren und dabei höchste Leistung zu bringen, sind regelmäßige Instandhaltungs- und Modernisierungsarbeiten auch an den „alten“ Aggregaten nötig.
„Wir investieren weiter, damit unsere Hochöfen effizient weiterlaufen. Denn wir müssen mit der bestehenden Technik auch den Umstieg in die klimaneutrale Stahlproduktion finanzieren“, sagt der Leiter Hochofenbetrieb Hamborn, Volker van Outvorst.
Die neue Getriebegeneration, die in diesem Jahr im Hochofen 8 eingewechselt wird, hat den Vorteil, dass sie mit Wasser statt mit Stickstoff gekühlt wird. Das ist umweltfreundlicher, kostengünstiger und mindert die Lärmemissionen.
Am Hochofen 8 steht 2023 ebenfalls der Austausch des Drehgetriebes an. Für die Mannschaft des Hochofenbetriebs Hamborn ist der Wechsel des glockenlosen Gichtverschlusses, der per Kranfahrt auf den Hochofen aufgebracht wird, stets ein Wettlauf gegen die Zeit. Denn genau acht Tage oder 192 Stunden darf der Hochofen heruntergefahren werden, bevor er wieder in Betrieb gehen muss.
„Dabei darf nichts schiefgehen. Es ist vergleichbar mit einem Flugzeug: Wenn das einmal auf der Startbahn ist, gibt es kein Zurück mehr“, sagt van Outvorst.
Am Hochofen 9 hat das Team des Hochofenbetriebs Hamborn diese Herausforderung jetzt erfolgreich gemeistert. Um im Bild zu bleiben: Start geglückt!
(Quelle: thyssenkrupp Steel Europe AG)
Schlagworte
ApolloArbeitssicherheitAutomationDuisburgEinsatzstoffeEmissionenEUGetriebeINGInstandhaltungKlimaKMEKoksKranModernisierungPaul WurthProduktionRoheisenSensorikStahlStahlproduktionTechnikThyssenthyssenkruppThyssenkrupp Steel EuropeThyssenkrupp Steel Europe AGUmweltUmweltschutzWurth